W branży łożyskowej pęknięcie pierścienia to nie tylko problem jakościowy łożysk baryłkowych, ale także jeden z problemów jakościowych wszystkich typów łożysk. Jest to również główna forma pękania pierścieni łożyskowych. Przyczyna leży głównie w surowcach użytych do produkcji łożyska. Ten związek, w połączeniu z nieprawidłową eksploatacją na późniejszym etapie, może powodować problemy, takie jak pękanie tulei podczas pracy urządzenia. Jak temu zapobiec? Przyjrzyjmy się temu razem:
1. Przede wszystkim należy ściśle kontrolować surowce do produkcji łożysk baryłkowych, szczególnie podczas obróbki. Należy wyeliminować kruche elementy, oddzielanie się płynnego węglika, siatkę, pas i inne czynniki zawarte w surowcach. Jeśli czynniki te nie zostaną wyeliminowane, doprowadzą do koncentracji naprężeń, powolnego zużycia podstawowej wytrzymałości pierścienia, a w skrajnych przypadkach do jego bezpośredniego pęknięcia. W tym kontekście producenci łożysk baryłkowych sugerują, aby każdy starał się kupować stabilną i niezawodną stal oraz regularnie sprawdzał jej składowanie i kontrolował jej źródło, aby zapewnić jej późniejsze użytkowanie.
2. Jeśli w procesie produkcji łożysk baryłkowych występują problemy, takie jak przepalanie, przegrzewanie i pęknięcia wewnętrzne, zazwyczaj wynika to z niewystarczającej stabilności temperatury podczas kucia, co skutkuje obniżeniem wytrzymałości i wytrzymałości tulei. Dlatego, aby uniknąć takich problemów i im zapobiec, konieczna jest ścisła kontrola temperatury obróbki, cyklicznego nagrzewania i warunków odprowadzania ciepła po kuciu. W tym przypadku producenci łożysk baryłkowych zalecają stosowanie chłodzenia natryskowego w celu odprowadzania ciepła, szczególnie w przypadku większych łożysk baryłkowych wahliwych. Pierścienie łożysk baryłkowych mają oczywiste skutki. W tym przypadku należy zwrócić uwagę na kontrolowanie temperatury powyżej 700°C, w miarę możliwości, i nie przechowywać żadnych przedmiotów w pobliżu.
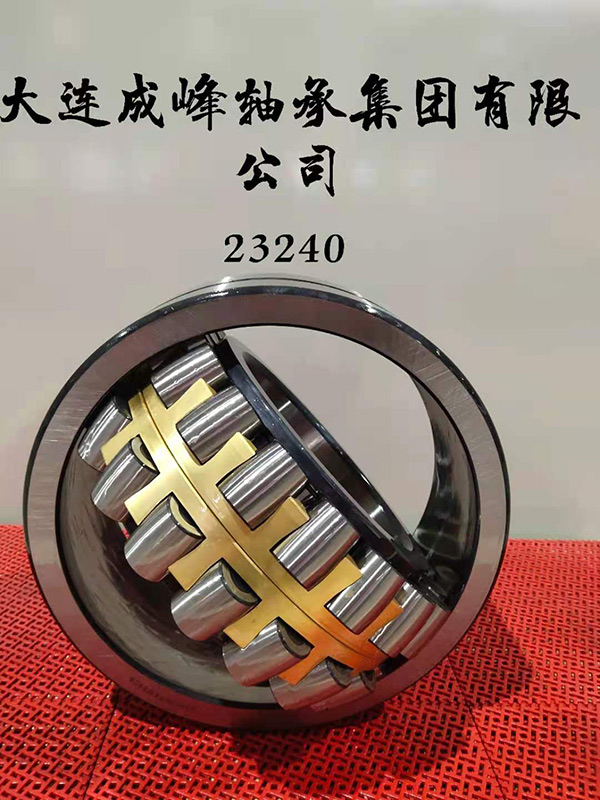
3. Bardzo ważne jest przeprowadzenie obróbki cieplnej w trakcie procesu obróbki. Należy zwrócić uwagę na niezawodność sprzętu badawczego. Należy go sprawdzić przed rozpoczęciem obróbki. Podczas badań przeprowadzane są rygorystyczne testy w celu zapewnienia wiarygodności danych pomiarowych. Błędne zapisy i przypadkowość wynikają również z gwarancji jakości baryłki z tulei podczas całego procesu obróbki cieplnej. Oprócz kontroli, należy dodatkowo poprawić warunki procesu hartowania. Ma to na celu wyeliminowanie wad dużych pierścieni łożysk baryłkowych. Skład i wydajność oleju hartowniczego należy określić z wyprzedzeniem i stosować go ściśle zgodnie z wymaganiami, zastępując go olejem do szybkiego hartowania. Aby poprawić warunki hartowania, należy ulepszyć medium hartownicze.
4. W przypadku gotowego pierścienia łożyska baryłkowego niedopuszczalne są przypalenia i pęknięcia powstałe w wyniku szlifowania, zwłaszcza powierzchnia styku śrubokręta pierścienia wewnętrznego nie może mieć przypaleń, dlatego jest to zazwyczaj konieczne po wytrawieniu. Należy przeprowadzić dokładną kontrolę i zidentyfikować wadliwe produkty. Niektóre poważne przypalenia, których nie można naprawić, należy natychmiast zezłomować. Spalone tuleje nie mogą być umieszczane w urządzeniu.
5. Istnieją również surowe normy identyfikacji łożysk baryłkowych. Podczas magazynowania zakupionej stali należy ściśle rozróżniać GCr15 i GCr15SiMn – dwa różne materiały i produkty.
Część informacji pochodzi z Internetu i dokładamy wszelkich starań, aby były bezpieczne, aktualne i dokładne. Celem jest przekazanie większej ilości informacji, co nie oznacza, że zgadza się z ich poglądami ani nie ponosi odpowiedzialności za ich autentyczność. Jeśli przedrukowane informacje na tej stronie internetowej dotyczą praw autorskich lub innych kwestii, prosimy o kontakt z tą stroną w celu ich usunięcia.
Czas publikacji: 25 lipca 2022 r.